
Въведение
В области с висока-надеждност, като автомобилна електроника, медицински устройства и космонавтика, границата за грешка при производството на PCBA е почти нулева. Традиционните нива на добив, изразени като проценти (като 99%), вече не могат обективно да измерват истинската способност на процеса, когато се работи със сложни многослойни платки, които често имат хиляди спойки. Индустрията широко използва "Дефекти на милион възможности" (DPMO) като еталон за измерване на прецизността на процеса. Контролирането на DPMO до едноцифрено число-или дори стремежът към нула-не само демонстрира способност за производство на PCBA, но е и единственият начин да се избегне рискът от масово изтегляне на продукти за електронни продукти с висока-стойност.
Деконструиране на DPMO: количествено определяне на възможностите за качество на запояване от холистична гледна точка
Разбирането на DPMO изисква точна дефиниция на „възможности за дефекти“. При PCBA с висока -плътност всеки компонент, всяка спойка и дори всяка зона за печат на паста за запояване представлява потенциална възможност за дефект. Формулата DPMO е: общият брой дефекти, разделен на (общ брой продукти, умножен по броя на възможностите), след това умножен по един милион.
Вземете например дънна платка на комуникационна базова станция, съдържаща 1500 компонента и 4000 спойки. Общият брой на възможностите за дефекти на една платка е 5500. Ако бъдат произведени 1000 от тези дънни платки, общият брой възможности ще достигне 5,5 милиона. Като се има предвид тази базова линия, дори ако производствената линия има само 10 дефекта-като съединения със студена запойка или споени мостове-стойността на DPMO ще достигне 1,81. Чрез разбиването на традиционните показатели за добив до ниво милион-единици, фабриките за PCBA могат ясно да открият дребни флуктуации на процеса, измествайки фокуса на управлението на качеството от „намеса след-събитие“ към „превенция-в процеса“.
Параметрична компенсация и динамична намеса по време наЕтап на печат на спояваща паста (SPI).
Индустриалната статистика показва, че над 60% от дефектите при запояване в производството на PCBA произхождат от етапа на печатане на спояваща паста. За постигане на DPMO, приближаващ се до нулата, три{2}}измерен лазеринспекция на спояваща паста (SPI)трябва да се надгради от просто устройство за проверка до център за управление на-процеси със затворен цикъл.
Високо{0}}надеждни производствени линииса напълно приели SPI системи, оборудвани с функция за автоматична обратна връзка. Докато системата SPI следи обема, площта, височината и отместването на шаблона в реално време, ако установи, че обемът на спойващата паста в определена станция непрекъснато се доближава до контролната горна граница (напр. достигайки 130% от стандартния обем), системата автоматично изпраща команди за корекция към напълно автоматичния принтер за фина{4}}настройка на налягането на чистачката и скоростта на освобождаване, като по този начин завършва компенсацията на параметрите преди действителния дефект форми. За микро-компоненти като 01005 и 0201, както и 0,4 mm BGA подложки, отворите за шаблони използват технология за електрополиране или нано-покритие, за да увеличат скоростите на отделяне на спояваща паста до над 85%, като елиминират потенциалните причини за високи скорости на DPMO-като недостатъчно количество спойка и свързване-при източника.
Строги ограничения за точността на поставяне и температурните криви на запояване чрез препълване
ПХБ с висока-стойност често интегрират активни компоненти с висока-плътност, механично изместване по време на етапа на поставяне и термичен стрес по времеповторно запояванеса двете основни причини за дефекти.SMTМашини за поставянетрябва да се подлагат на редовна проверка на CPK (индекс на капацитета на процеса), за да се гарантира, че точността на движението на техните оси X и Y постоянно остава над стандарта 1,33. За високо-брой-слоеве и дебели-медни печатни платки,преформатиранефурназапояване контролът на температурата трябва да се управлява на-основа на борда. Техниците използват много-канални температурни тестери за пещ, за да измерват температурите на действителната повърхност на платката, като стриктно контролират скоростта на нагряване между 1,5 градуса и 2,5 градуса в секунда, за да предотвратят микропукнатини в многослойни керамични кондензатори (MLCC), причинени от мигновен термичен удар. Чрез удължаване на времето на престой в зоната на постоянна-температура температурните вариации по повърхността на дъската са сведени до минимум до 5 градуса. Това гарантира, че всички споени съединения остават над линията на ликвидус за 50 до 70 секунди, поддържайки дебелината на интерметалните съединения (IMC) в оптималния диапазон и елиминирайки латентни дефекти, причинени от студени споени съединения и фрактури от напрежение.
Цялостна затворена{0}}система с интелигентни инспекционни вериги и пълна възможност за{1}}проследяване на потока на данни
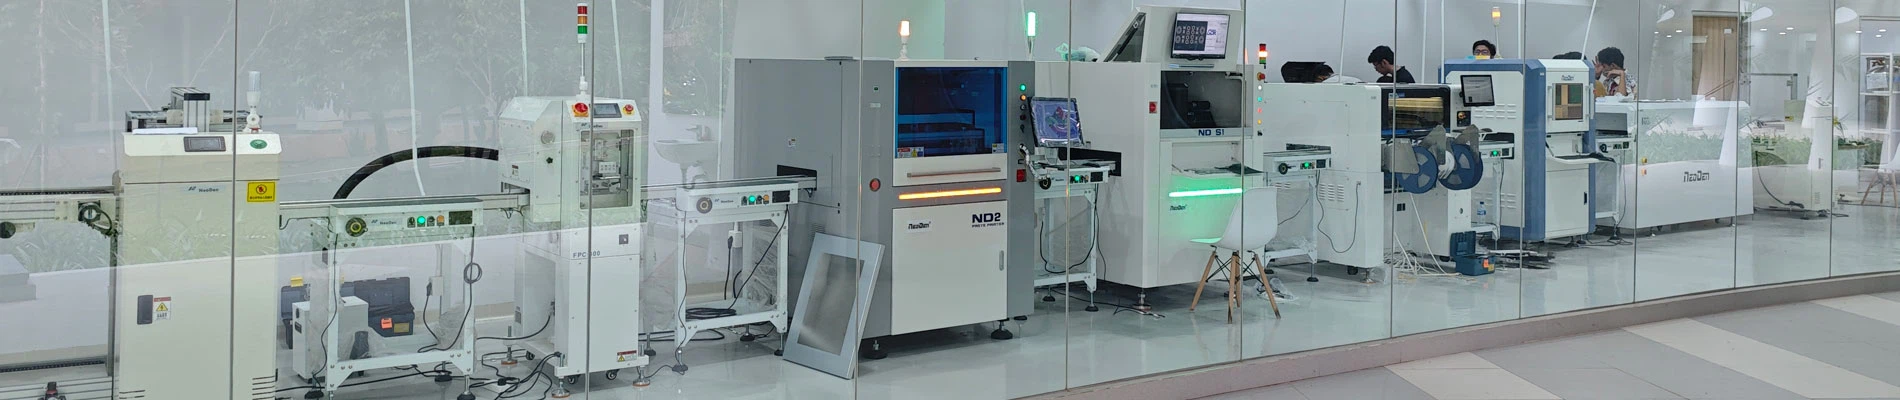
Постигането на почти-нулев DPMO изисква установяване на инспекционна верига, която обхваща целия процес, като се използват много-измерни хардуерни устройства, за да се допълват едно друго и да се предотврати преминаването на дефекти към следващата стъпка на процеса. Theпроизводствена линияе оборудван с комбинация отon{0}}ред AOIи3D рентгенови системи. AOI е отговорен за откриването на чужди предмети, несъответствия на материалите и несъответствие, докато AXI прониква в опаковката, за да оцени количествено процента на празнини в компоненти на долния-оловник, като BGA и QFN, като налага процент на празнини от по-малко от 10% на спойка. Цялото оборудване за инспекция е свързано помежду си и пълно-управление на баркодове се постига чрез MES (Manufacturing Execution System). Веднага щом спойка бъде маркирана като дефектна, PCBA автоматично се пренасочва от железопътната транспортна система към работна станция за ремонт и системният интерфейс едновременно показва 3D изображение на дефекта. Чрез възможност за проследяване на данните от край-до-край и затворен{10}}контрол на веригата ние гарантираме, че всяка платка, напускаща фабриката, е преминала през пълен и съвместим производствен процес.
Довеждането на показателя DPMO възможно най-близо до нула е важна стъпка за модерните производствени мощности на PCBA, за да преминат от технологично лидерство към съвършенство в производството.

Кратки факти за NeoDen
- Създадена през 2010 г. с 200+ служители и 27,000+ кв.м. фабрика за независими права на собственост, за да се осигури стандартно управление и постигане на най-икономически ефекти, както и спестяване на разходи.
- Притежава собствен обработващ център, квалифициран монтажник, тестер и QC инженери, за да гарантира силните способности за производство, качество и доставка на машини NeoDen.
- 40+ глобални партньори в Азия, Европа, Америка, Океания и Африка, за да обслужват успешно 10000+ потребители в целия свят, за да осигурят по-добро и по-бързо местно обслужване и бърз отговор.
- 3 различни екипа за научноизследователска и развойна дейност с общо 25+ професионални инженери за научноизследователска и развойна дейност, за да осигурят по-добри и по-напреднали разработки и нови иновации.
- Квалифицирани и професионални английски инженери за поддръжка и обслужване, за да осигурят бърз отговор в рамките на 8 часа, решението предоставя в рамките на 24 часа.
- Единственият сред всички китайски производители, които са регистрирали и одобрили CE от TUV NORD.
- NeoDen предоставя-доживотна техническа поддръжка и обслужване за всички машини NeoDen, освен това редовни софтуерни актуализации въз основа на опита при използване и действителните ежедневни заявки от крайните потребители.