
Въведение
В индустрията за услуги за производство на електроника (EMS) контролът на качеството при производството на PCBA директно определя продължителността на пазара и репутацията на марката на крайните продукти. Производството на PCBA включва високо-прецизна повърхностна{2}}технология за монтиране (SMT) и сложни процеси през-отвор (DIP), където дори и най-малкото отклонение може да доведе до-дефекти в цялата партида. Индустрията обикновено използва метода за анализ "Човек, машина, материал, метод и среда" (5M1E), за да трансформира сложни производствени променливи в стандартизирани, количествено измерими контролни точки. Въз основа на практически опит в управлението на производството от фабрики на първа линия, тази статия анализира практическото приложение на тези пет елемента в управлението на качеството в производствените мощности на PCBA.
Човек: Управление на-затворен цикъл от квалификации за работа до-проверка на осведомеността
Оперативните умения и осведомеността за качеството на производствения персонал на първа линия са първата линия на защита при определяне на времето за доставка на PCBA и нивата на добив. Ядрото на контрола на производствените съоръжения върху „хората“ се крие в установяването на стриктни механизми за назначаване на работа и редовни оценки на уменията. Ключови позиции-като SMT оператори, AOI инспектори и-техници за рентгенова инспекция-трябва да бъдат 100% сертифицирани, преди да им бъде разрешено да работят. Фабриките трябва да създадат матрица за уменията на служителите и да провеждат тримесечни проверки на място на практическите операции, за да гарантират, че техническите възможности отговарят на изискванията за обработка на многослойни платки и компоненти с фина-стъпка (като 01005 компоненти и 0,4 mm-стъпка BGA). За позиции за ръчно запояване и ремонт, температурата на поялника и времето за контакт трябва да се контролират стриктно, за да се предотврати разслояването на подложката или образуването на мехури на субстрата, причинени от неправилно боравене от оператора. Освен това, чрез докладване на кодовете за дефекти от предишния ден (напр. недостатъчна спойка, надгробна плоча, свързване на спойки) по време на ежедневните срещи преди смяната, целите за качество се разбиват на конкретни работни станции, като по този начин се повишава осведомеността на служителите на първа линия за качеството.
Машина: Прецизна поддръжка и динамично наблюдение на параметрите на оборудването
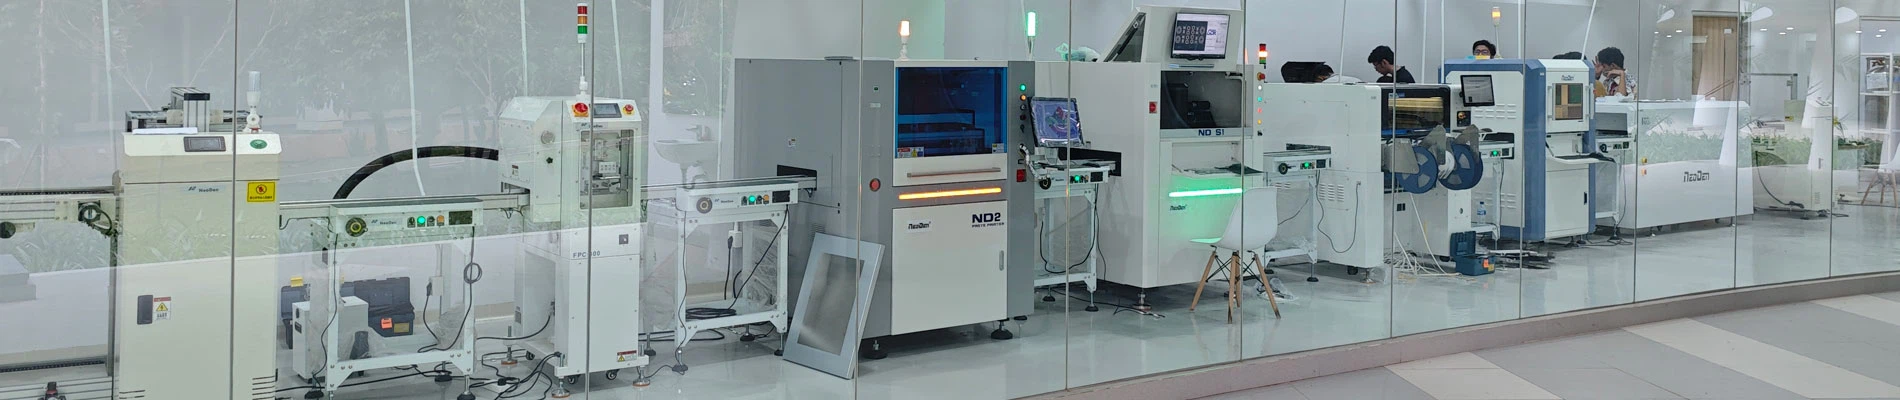
Производството на PCBA разчита до голяма степен на автоматизирано оборудване, прецизността и стабилността на машините директно определят индекса на капацитета на процеса (Cpk). Фокусът на управлението на оборудването е върху превантивната поддръжка и-наблюдението в реално време на ключови параметри. За критично оборудване, като напрспояваща пастапринтери, избирам и поставете машини, ифурни за претопяване. Вземане наизбирам и място машинакато пример, нивото на износване на дюзите и вакуумното налягане трябва да се проверяват ежедневно, за да се предотврати увеличаване на процентите на скрап поради недостатъчно засмукване; точността на позициониране на осите X/Y на-и-поставящата глава трябва периодично да се компенсира с помощта на плочи за калибриране, за да се гарантира, че отклоненията при поставяне за микро-компоненти като части 0201 се контролират в рамките на ±0,03 mm. Заповторно запояване, трябва да се използва тестер за температурен профил (като KIC) за измерване на действителния температурен профил поне веднъж дневно за печатни платки с различна дебелина и брой слоеве, като се гарантира, че параметри като пикова температура, скорост на нагряване и време-в-течност (TAL) отговарят напълно на спецификациите за-процес на запояване без олово.
Материал: Входяща проверка и система за проследяване от-до-край
Качеството на материалите е крайъгълният камък на производството на PCBA. Дефектите в компонентите и печатните платки не могат да бъдат отстранени чрез последващи настройки на процеса. Следователно трябва да се извършат 100% проверки за съответствие, преди материалите да бъдат съхранявани в склада или използвани на производствената линия. Отделът по качеството трябва стриктно да прилага спецификациите на IQA (Осигуряване на входящо качество). За печатни платки фокусът е върху проверка на дебелината на платката, дебелината на медта, способността за запояване на подложките и дебелината на златното покритие. За компоненти като интегрални схеми, резистори и кондензатори трябва да се проверят етикетите, номерата на партидите и спецификациите и трябва да се извършат произволни тестове за спояване. За устройства, чувствителни-на влага (MSD), вакуумните опаковки трябва да бъдат инспектирани в строго съответствие със стандартите, времето на експозиция трябва да се запише и материалите, надвишаващи границата на експозиция, трябва да бъдат подложени на печене при ниска{8}}влажност. В управлението на материалите е изцяло внедрена система за управление на баркод (или QR код), за да се даде възможност за двупосочна проследимост от край-до-край през целия процес-от складиране на бобини, защита-от грешки по време на подаване и монтаж на повърхността-до изпращане на завършен продукт-гарантирайки, че дефектните материали от същата партида могат да бъдат идентифицирани в рамките на 3 минути в случай на аномалия.
Метод: Стандартизирано изпълнение на документация на процеса и контрол на инженерните промени
„Метод“ се отнася до спецификациите на процеса, стандартните оперативни процедури (SOP) и техническите параметри, които ръководят производството. Стандартизацията и консолидирането на процесите са основните мерки за предотвратяване на инциденти с качество на партидно-ниво. Преди да започне масовото производство за всеки PCBA продукт, инженерният отдел трябва да подготви изчерпателна документация за процеса на SMT, ясно дефинираща налягането, скоростта и разстоянието на освобождаване на пастата за запояване, както и зададените точки за всяка температурна зона в пещта за преформатиране. За въвеждане на нови продукти (NPI) трябва да бъде завършена фаза на пробно производство на малки-партиди, включително преглед на дизайна за технологичност (DFM). Само след като бъде финализиран доклад за пробното производство и дефектите в процеса са коригирани, продуктът може да премине към масово производство. Когато клиент промени дизайна или фабриката оптимизира процеса, процесът на известие за инженерна промяна (ECN) трябва стриктно да се следва. Остарелите документи и материали за процеса трябва да бъдат премахнати, а -инструментите и приспособленията на място трябва да бъдат актуализирани едновременно, за да се предотвратят прекъсвания на производствената линия, причинени от смесеното използване на стари и нови процеси.
Околна среда: Стриктен контрол на електростатичната защита и температурата и влажността в работилницата
Производството на PCBA е изключително чувствително към производствената среда. Неспазването на подходящ контрол върху околната среда може директно да доведе до повреда на електрическите характеристики на компонентите или рязко увеличаване на дефектите при запояване. Работната среда трябва да се поддържа при постоянна температура и влажност, като температурата обикновено се контролира на 22 градуса ± 3 градуса, а относителната влажност се поддържа между 40% и 60%. Твърде ниската влажност може лесно да генерира статично електричество, докато прекалено високата влажност кара спояващата паста да абсорбира влагата, което води до кипене по време наповторно запояванеи което води до дефекти като топки за спояване и порьозност. Защитата от електростатичен разряд (ESD) е от първостепенно значение в работилницата, трябва да се създаде пълна заземителна верига, обхващаща пода, работните маси, контейнерите за съхранение и анти{1}}облеклото, обувките и каишките за китки. Персоналът, влизащ в работилницата, трябва да преминава ежедневно тестване с помощта на цялостен електростатичен тестер. В рамките на работилницата редовно се използва електростатичен тестер за проверка на съпротивлението на земята на всяка работна станция, като се гарантира, че електростатичното напрежение остава в рамките на безопасни прагове (обикновено под 100 V), за да се предпазят чувствителните чипове от скрито увреждане при източника.
За непрекъснато оптимизиране на цялостното качество на производството на PCBA, тези пет ключови елемента трябва да бъдат дълбоко интегрирани във всеки детайл от ежедневното производство.

Кратки факти за NeoDen
- Създадена през 2010 г., 200 + служители, 27000+ кв.м. фабрика.
- Продукти на NeoDen: Различни серии PnP машини, NeoDen YY1, NeoDen4, NeoDen5, NeoDen K1830, NeoDen9, NeoDen N10P. Серията Reflow Oven IN, както и пълната SMT линия включва цялото необходимо SMT оборудване.
- Успешни 10000+ клиенти по целия свят.
- 40+ Глобални агенти в Азия, Европа, Америка, Океания и Африка.
- Център за научноизследователска и развойна дейност: 3 отдела за научноизследователска и развойна дейност с 25+ професионални инженери за научноизследователска и развойна дейност.
- В списъка със CE и с 70+ патента.
- 30+ инженери за контрол на качеството и техническа поддръжка, 15+ старши международни продажби, за навременен отговор на клиента в рамките на 8 часа и предоставяне на професионални решения в рамките на 24 часа.