
Сега пазарът е много електронни продукти, процесът също е много добър, стига дизайнът да използва електричество в различни интелигентни продукти, ще използва платката на това парче, следното, за да обясните процеса на производството на SMT за създаване на пукнатини какви са причините.
SMT обработката на причините за заваръчни пукнатини са главно следните аспекти
1. Подложките на печатната платка и компонентите на инфилтрацията на заваръчната повърхност не отговарят на изискванията за производство и обработка.
2. Флюс пастата не отговаря на изискванията на производствените стандарти.
3. Запояване и електрическо ниво на различните компоненти на коефициента на термично разширение на материала не е симетрично, точковото заваряване в кондензацията на времето не е стабилно.
4. Пещ за претопяванетемпературен профил на запояване на стандартните настройки не разполагат със средства, за да позволят на поток паста в органични химикали и вода в потока обратно в предната част на изпаряване на зоната.
5. Трудността на безоловните материали сред smt процесорите е високата температура, високото междинно напрежение и високият вискозитет. Повишеното напрежение на интерфейса със сигурност ще затрудни изпаренията от процеса на охлаждане, газът не се отделя лесно, което ще направи процента на пукнатини много по-голям, поради безоловното запояване при някои обработки на кръпки там ще има много газови дупки и пукнатини.
6. В допълнение, температурата на запояване без олово ще бъде много по-висока от тази на запояване с олово, особено в някои от по-големите размери на многослойната платка и топлопроводимостта на електронните компоненти, високата стойност на температурата обикновено трябва да се направи 260 градуса или така, хладилната кондензация до вътрешната температура на температурната разлика между температурата ще бъде сравнително голяма, така че безоловното запояване на напрежението на земята също е сравнително голямо.
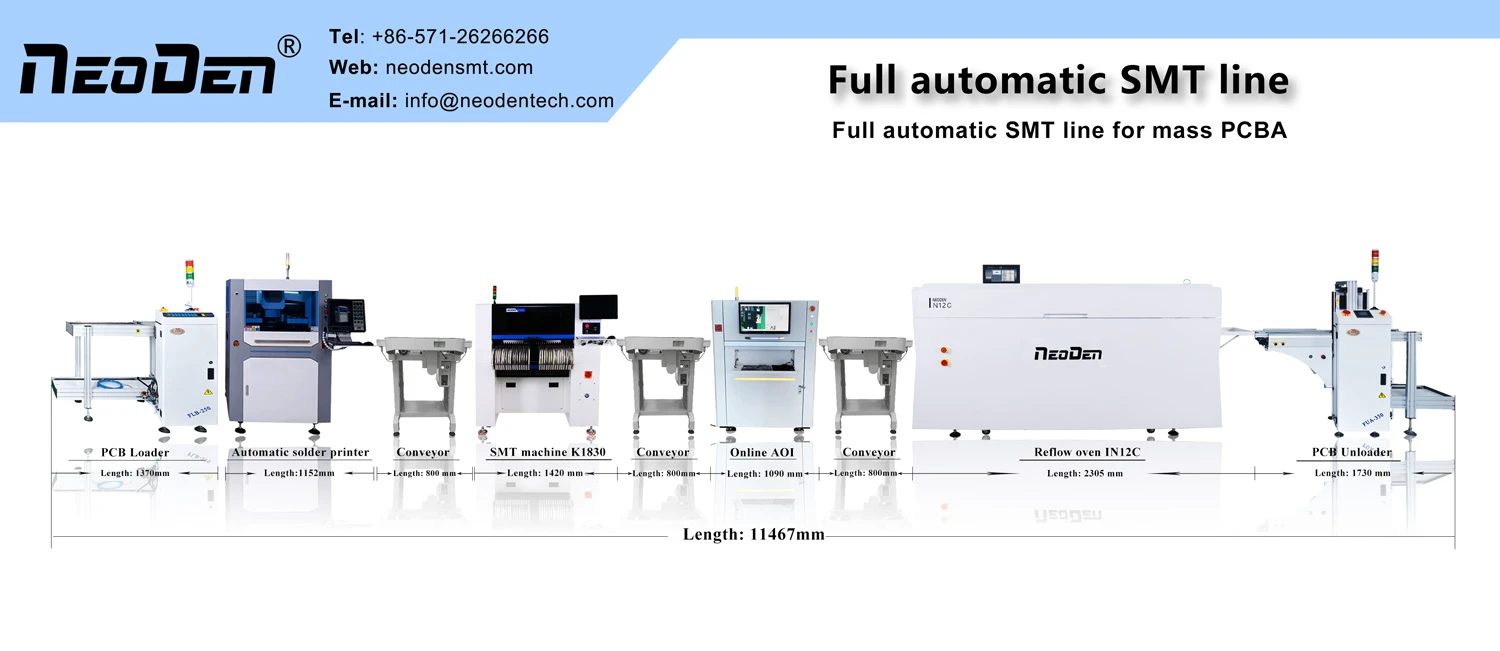
Характеристики наNeoDen IN12C Reflow фурна
1. Вградена система за филтриране на заваръчен дим, ефективно филтриране на вредни газове, красив външен вид и опазване на околната среда, в съответствие с използването на среда от висок клас.
2. Системата за управление има характеристиките на висока интеграция, навременна реакция, нисък процент на повреда, лесна поддръжка и др.
3. До 4- начин показване в реално време на температурната крива на заваряване на повърхността на печатни платки.
4. лек, миниатюризация, професионален индустриален дизайн, гъвкави сценарии на приложение, по-хуманен.
5. Икономия на енергия, ниска консумация на енергия, ниски изисквания за захранване, обикновената гражданска електроенергия може да отговори на употребата, в сравнение с подобни продукти на година може да спести разходи за електроенергия и след това да купите 1 единица от този продукт.
6. Независим дизайн на циркулиращия въздух на охлаждащата зона, напълно изолиран от външната среда на вътрешната температурна кухина.
7. Чрез специалния софтуерен тест за симулация на въздушен поток оптимизираната система за филтриране на заваръчния дим може да постигне едновременно филтриране на вредни газове, за да се гарантира, че корпусът на оборудването поддържа стайна температура, намалява загубата на топлина и намалява консумацията на енергия.