
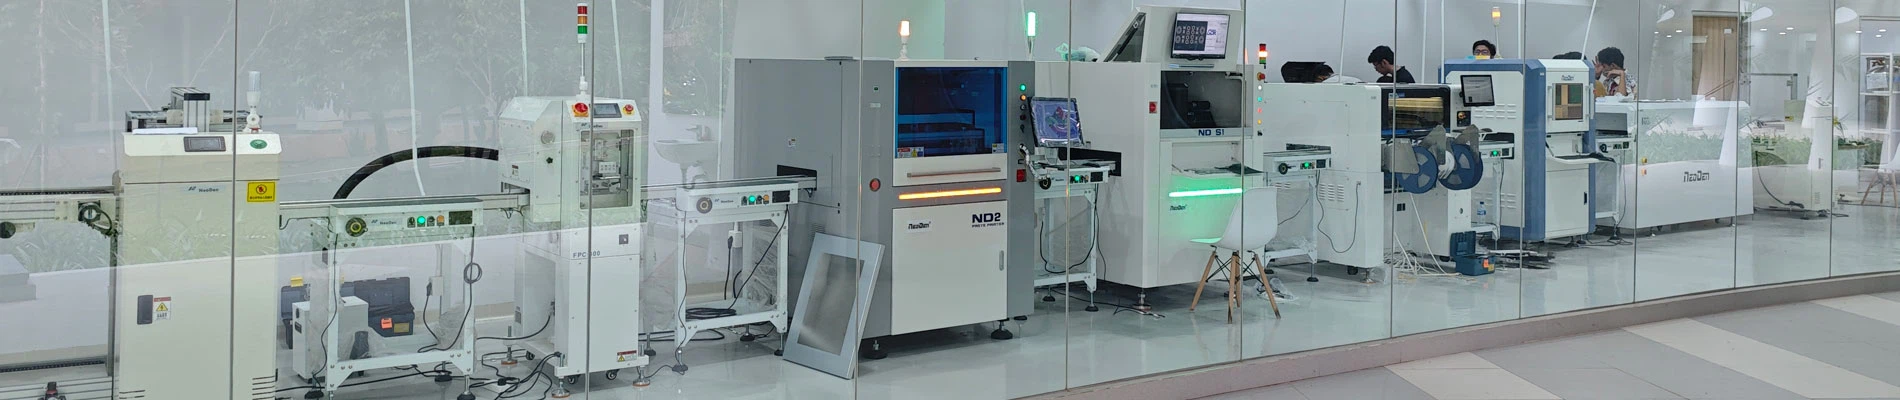
Има много видовемашини за запояване с вълна. Основните компоненти и принципите на тези машини обаче са едни и същи. Основното оборудване, използвано в процеса, е транспортна лента, която движи печатната платка през различни зони, тава за спояване, използвана в процеса на запояване, помпа, която произвежда действителните вълни, пръскачка за флюс и подложка за предварително нагряване. Спойката обикновено е метална смес.
Поток
Флюсът в процеса на вълново запояване има основна и вторична цел. Основната цел е да почистите частите, които ще се запояват, предимно всеки оксиден слой, който може да се е образувал. Има два вида флюсове, корозивни и некорозивни. Некорозивните флюсове изискват предварително почистване и се използват, когато се изисква ниска киселинност. Корозивните потоци са бързи и изискват малко предварително почистване, но имат по-високо ниво на киселинност.
Предварително загряване
Предварителното загряване помага за ускоряване на процеса на запояване и предотвратява термичния шок.
Почистване
Някои видове флюсове, наречени "нечисти" флюсове, не изискват почистване. Техните остатъци са безвредни след процеса на запояване. Често флюсовете без почистване са особено чувствителни към условията на процеса, което може да ги направи нежелани в някои приложения. Други видове флюси обаче изискват етап на почистване, при който печатната платка се измива с разтворители и/или дейонизирана вода за отстраняване на остатъците от флюс.
Завършеност и качество
Качеството зависи от подходящата температура при нагряване и правилно обработената повърхност.
Видове спойка
За направата на спойка се използват различни комбинации от калай, олово и други метали. Използваната комбинация зависи от желаните свойства. Най-популярните комбинации са SAC (калай (Sn)/сребро (Ag)/мед (Cu)) сплав за безоловни процеси и Sn63Pb37 (Sn63A), евтектична сплав, състояща се от 63 процента калай и 37 процента олово. Последната комбинация има висока якост, малък диапазон на топене и бързо топене и втвърдяване (т.е. няма "пластмасов" диапазон между твърдо и стопено състояние, както в по-старата сплав 60 процента Sn/40 процента Pb). По-високите състави на калай дават на спойката по-висока устойчивост на корозия, но повишават точката на топене. Друг общ състав е 11 процента калай, 37 процента олово, 42 процента бисмут и 10 процента кадмий. Тази комбинация има по-ниска точка на топене и е полезна за запояване на чувствителни към топлина части. Изискванията за околната среда и производителността също са фактор при избора на сплав. Общите ограничения включват олово (Pb), когато се изисква съответствие с RoHS, и чист калай (Sn), когато дългосрочната надеждност е проблем.
Ефект на скоростта на охлаждане
Важно е да позволите на печатните платки да се охладят с разумна скорост. Ако се охладят твърде бързо, печатната платка може да се изкриви и спойката ще бъде засегната. От друга страна, ако печатните платки се оставят да се охладят твърде бавно, тогава печатните платки ще станат крехки и някои компоненти могат да бъдат термично повредени. ПХБ трябва да се охлаждат с фин воден спрей или въздушно охлаждане, за да се намали нивото на повреда на платката.
Термично профилиране
Термичното профилиране е измерването на няколко точки на печатна платка, за да се определи нейното топлинно отклонение по време на процеса на запояване. В производството на електроника SPC (статистически контрол на процеса) помага да се определи дали процесът е под контрол чрез измерване на параметрите на преформатиране, както е определено от техниката на запояване и изискванията на компонентите.
Височина на вълната на спойка
Височината на вълната на запояване е ключов параметър, който трябва да се оцени, когато се настройва процес на запояване с вълна. Времето за контакт между вълната и компонента, който ще се заварява, обикновено е настроено на 2 до 4 секунди. Това време за контакт се контролира от два параметъра на машината, скоростта на конвейера и височината на вълната, и промяна в който и да е от тези два параметъра ще доведе до промяна във времето за контакт. Височината на вълната обикновено се контролира чрез увеличаване или намаляване на скоростта на помпата на машината. Ако е необходима по-подробна документация, за оценка и проверка на промените може да се използва приспособление, което цифрово записва времето за контакт, височината и скоростта. В допълнение, някои машини за вълново запояване позволяват на оператора да избира между гладка ламинарна вълна или "танцуваща" вълна с малко по-високо налягане.
